Artykuł sponsorowany
Od cząstki pigmentu do jednorodnego detalu — co dzieje się w stopie tworzywa
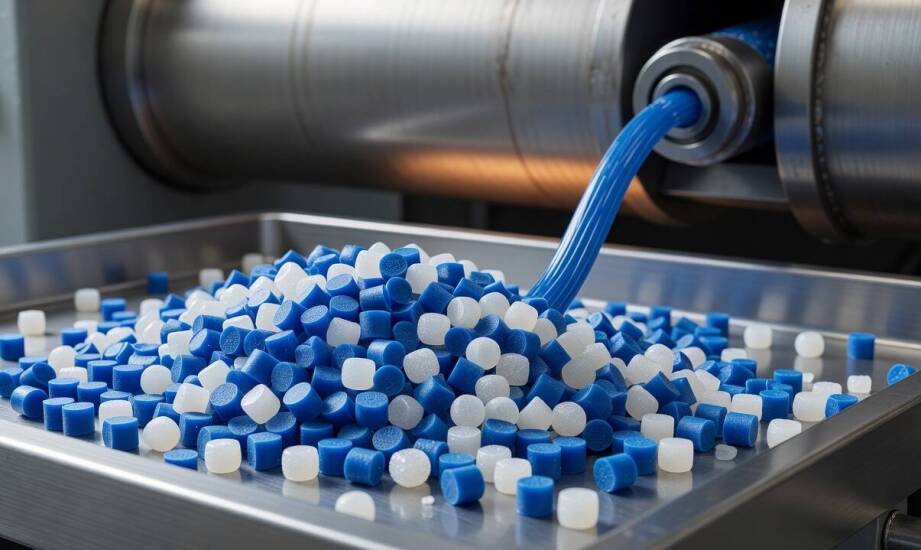
Ten sam pigment dodany do identycznego polimeru może w jednym przypadku dać perfekcyjnie jednolitą barwę uformowanego detalu, a w drugim widoczne ciemne skupiska lub nieestetyczne smugi na powierzchni. Różnica wynika w dużej mierze z zachowania cząstek w stopionym tworzywie podczas samego cyklu przetwórstwa. Na końcowy efekt wizualny wpływa bowiem nie tylko bazowa jakość użytego proszku, ale przede wszystkim proces jego przestrzennego rozprowadzenia w materiale nośnym. Zjawisko to zachodzi w wysoce specyficznych warunkach fizycznych, gdzie ekstremalnie wysoka temperatura i narastające ciśnienie wytłaczania bezpośrednio modyfikują wewnętrzną strukturę układu polimerowego. Dogłębne zrozumienie mechaniki tego zjawiska pozwala inżynierom eliminować kosztowne błędy produkcyjne i unikać odrzutów wadliwych partii.
Dlaczego sproszkowany materiał nie zachowuje się jak cukier w wodzie?
Pigmenty tworzą w matrycy polimerowej zawiesinę, ponieważ są w niej z zasady całkowicie nierozpuszczalne. Funkcjonują więc w sposób skrajnie odmienny niż tradycyjne, w pełni rozpuszczalne modyfikatory, które swobodnie wnikają na poziomie molekularnym do płynnej żywicy, łącząc się z jej łańcuchami. W przypadku stałej zawiesiny uzyskanie gładkiego, powtarzalnego koloru wymaga znacznie większego nakładu sił. Drobne cząstki stałe muszą zostać najpierw dokładnie zwilżone przez gęsty, powoli płynący polimer, co przypomina wnikanie lepkiej cieczy w pory suchej gąbki. Następnym, bezwzględnie wymaganym etapem jest ich mechaniczne rozdzielenie i rozproszenie w całej dostępnej objętości materiału.
Większość suchych substancji barwiących charakteryzuje się naturalnie bardzo wysoką energią powierzchniową. Parametr ten zmusza poszczególne drobiny proszku do samoczynnego łączenia się w znacznie większe zgrupowania, określane w słowniku technologicznym mianem aglomeratów. Jeśli stopiony surowiec nie zdoła odpowiednio zwilżyć tego układu, zewnętrzna powierzchnia substancji pozostaje całkowicie sucha. Przez brak odpowiedniego przenoszenia naprężeń aglomeraty nie rozpadają się w trakcie przetwarzania maszynowego. Rezultat takiego błędu łatwo dostrzec gołym okiem – w uformowanym już plastiku widoczne są punktowe wady estetyczne, najczęściej pod postacią ostrych, ciemnych kropek. Prawidłowo zaprogramowany cykl musi płynnie przejść przez fazę zwilżania międzyfazowego, wymuszonej deaglomeracji oraz końcowej stabilizacji układu. Dopiero domknięcie tych trzech kroków hamuje proces wtórnego zbrylania.
Wpływ parametrów maszyny i dopasowanego nośnika polimerowego
Temperatura panująca wewnątrz układu uplastyczniającego wpływa na ogólną lepkość przemieszczającej się masy. Mocniej podgrzany surowiec zyskuje zauważalnie niższą lepkość, co znacznie ułatwia proces całkowitego otaczania pojedynczych cząstek stałych płynną cieczą. Ustawianie maksymalnych parametrów grzewczych niesie jednak pewne ryzyko – zbyt wysoka energia termiczna bardzo szybko wywołuje degradację chemiczną samej substancji modyfikującej, co objawia się nagłą zmianą jej odcienia. Z tego względu do rozbijania struktury wykorzystuje się przede wszystkim energię mechaniczną. Generują ją wysokie naprężenia ścinające, które powstają na skutek obrotowego ruchu ślimaka w ciasnym cylindrze wtryskarki. Powstające w ten sposób intensywne tarcie rozbija większe aglomeraty na mikroskopijne cząstki pierwotne, zmuszając je do naturalnej migracji.
Czas przebywania płynnej masy w strefie intensywnego mieszania weryfikuje, czy fizyczna dyspersja zdoła równomiernie objąć pełny przekrój przepływającego materiału. Zbyt krótka praca układu lub błędnie zaprojektowany profil ścinania zawsze pozostawia w objętości plastiku nierozerwane grudki. Branża przetwórcza radzi sobie z tym wyzwaniem poprzez wykorzystywanie gotowych systemów dozujących. Zoptymalizowany pod dany proces barwnik do tworzyw sztucznych bazuje na dedykowanym nośniku polimerowym. To właśnie ten celowy nośnik pozwala na bezpieczną, wstępną dyspersję proszku już podczas produkcji samego koncentratu.
Specjaliści zajmujący się chemią przemysłową, w tym firma GRANCOLOR, dopasowują bazę dodatku bezpośrednio do matrycy docelowego polimeru. Gwarantuje to chemiczną spójność i płynne uwalnianie substancji czynnej we właściwym stopie produkcyjnym. Dzięki przemyślanej recepturze technolog na hali uzyskuje równomierne rozłożenie koloru bez konieczności dodatkowych modyfikacji parametrów urządzenia. Wysoka zgodność powierzchniowa blokuje powstawanie szkodliwych różnic napięć i mocno wiąże wyizolowane drobiny z gęstą żywicą. Ogranicza to ryzyko ich ponownego łączenia się w chwili, gdy zrzucony z formy detal traci temperaturę w strefie chłodzenia.
Prawidłowe przeprowadzenie polimeru przez fazę ciekłą wymaga precyzyjnego wyważenia mechaniki układów plastycznych z zachowaniem kinetyki chemicznej. Ostateczna skuteczność barwienia opiera się na idealnej harmonii pomiędzy fizycznym zwilżeniem proszku, wymuszoną dyspersją ścinającą i pełną kompatybilnością międzyfazową nośników. Surowa intensywność bazowego składnika ma w fabrycznych realiach znaczenie zaledwie drugorzędne. Nawet pigment wyróżniający się najwyższą możliwą siłą krycia nie wygeneruje spójnego, pozbawionego wad wykończenia, jeśli parametry przetwórstwa nie zapewnią mu stabilnego otoczenia dyspersyjnego. Skuteczne zablokowanie wtórnej aglomeracji zabezpiecza ostateczną strukturę przed powstawaniem smug, gwarantując pełną powtarzalność zadanego odcienia na każdym etapie długoseryjnej produkcji masowej.
Kategorie artykułów
Polecane artykuły
Jak baza zapachowa i opakowanie decydują, czy marka udźwignie kilka formatów produktu

Bezwykopowe metody udrażniania kanalizacji - jakie są dostępne w Łodzi?

Czy naprawa turbosprężarek w Oleśnicy obejmuje również usługi doradcze dla klientów?
