Artykuł sponsorowany
Jak lepkość i osadzanie produktu zmieniają geometrię mieszadła w zbiorniku procesowym
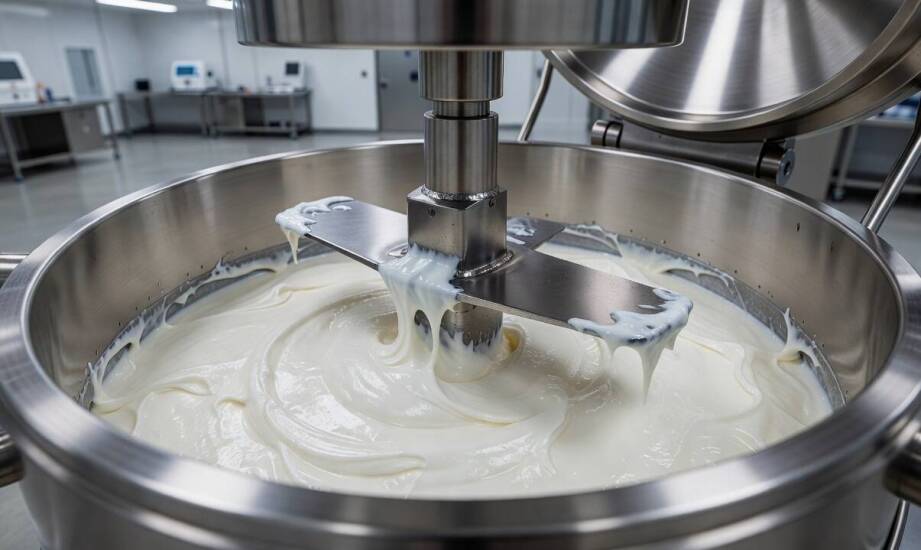
Dwa identyczne zbiorniki procesowe mogą zapewniać zupełnie inny efekt homogenizacji, jeśli obrabiane w nich medium różni się lepkością lub wykazuje skłonność do sedymentacji. Nawet najlepszy napęd nie spełni swojego zadania, gdy ruch cieczy napotka zbyt duży opór strukturalny. Z praktyki produkcyjnej zakładu UMS wynika, że o sukcesie technologicznym decyduje precyzyjne dopasowanie geometrii narzędzia mieszającego do fizykochemicznych właściwości produktu. Niewłaściwa konfiguracja tych elementów prowadzi do strat energii, wydłużenia cyklu produkcyjnego i nieodwracalnej degradacji wrażliwych składników.
Przeczytaj również: Jak przebiega budowa domu jednorodzinnego?
Wpływ reologii płynu na dynamikę obiegu w naczyniu
Wysoka lepkość dynamiczna zwiększa opór przepływu płynu wewnątrz instalacji. W takich warunkach ruch wywołany przez wirnik wygasa, zanim zdąży objąć całą objętość cieczy w zbiorniku. W rezultacie w oddalonych od osi obszarach powstają rozległe strefy martwe, a tempo wyrównywania stężeń i temperatury drastycznie spada. Gęstość medium bezpośrednio wpływa na siłę wyporu i bezwładność, natomiast duża zawartość cząstek stałych potęguje ryzyko osadzania się materiału tam, gdzie prędkość lokalna spada poniżej wartości krytycznej. W warunkach laminarnych, które są typowe dla substancji o wysokiej lepkości, proces wyrównywania składu opiera się w głównej mierze na dyfuzji molekularnej oraz mechanizmie cięcia i składania. Taka specyfika pracy znacznie wydłuża czas operacji w porównaniu z wysoko burzliwym przepływem turbulentnym.
Przeczytaj również: Jakie korzyści płyną z posiadania certyfikacji wytwórni dla firm budowlanych?
Skala i rodzaj użytej siły muszą odpowiadać parametrom surowca. Łagodne przemieszanie całego złoża wystarcza w zupełności, gdy celem jest utrzymanie stabilnej zawiesiny bez niszczenia delikatnej struktury aglomeratów czy sieci krystalicznej produktu. Intensywne ścinanie staje się z kolei niezbędne przy homogenizacji emulsji, tworzeniu zawiesin z trudnych do zwilżenia proszków oraz przy rozbijaniu zwartych grudek. W pierwszym przypadku optymalnym wyborem są wolnoobrotowe narzędzia ramowe lub kotwicowe. Przy bardzo gęstych masach przekraczających lepkość 30 000 cps sprawdzają się warianty wstęgowe i spiralne. Do zadań wymagających silnego ścinania stosuje się generujące wysokie gradienty prędkości wirniki turbinowe bądź specjalistyczne układy rotor-stator. Projektując zaawansowane mieszalniki przemysłowe, specjaliści traktują docelowy efekt technologiczny jako nadrzędny wyznacznik dla kształtu i wielkości narzędzia roboczego.
Przeczytaj również: Dlaczego domy energooszczędne to dobry wybór dla przyszłych pokoleń?
Geometria zbiornika i konsekwencje błędnej konfiguracji
Samo narzędzie obrotowe nie wygeneruje prawidłowego przepływu bez odpowiedniego otoczenia konstrukcyjnego. Przegrody zamontowane pionowo wzdłuż wewnętrznych ścian zbiornika zapobiegają zjawisku wirowania całej masy cieczy w formie bryły sztywnej. Wymuszają one pożądany ruch osiowy, ale jednocześnie ich obecność może tworzyć lokalne strefy martwe tuż za krawędziami, gdzie szybko gromadzą się trudne do usunięcia zanieczyszczenia. Skuteczność pracy całego układu zależy również od zadanego poziomu napełnienia. Zbyt niska objętość płynu ogranicza zasięg wirnika i prowadzi do napowietrzania mieszaniny, podczas gdy nadmierne napełnienie drastycznie zwiększa obciążenie hydrodynamiczne wału. Jeśli receptura wymusza utrzymanie restrykcyjnej temperatury, płaszcz grzewczy lub chłodzący wymaga zastosowania ruchomych skrobaków na ramionach. Elementy te zapobiegają miejscowemu przegrzewaniu produktu, przypalaniu białek i powstawaniu izolującego nagaru przy samej ściance.
Zlekceważenie właściwości płynu nieuchronnie prowadzi do nawarstwiania się trwałych osadów na dnie oraz ściankach. Zakłóca to stabilność procesu, pogarsza wymianę ciepła i zwiększa rachunki za energię elektryczną, ponieważ silnik musi nieustannie kompensować straty wywoływane przez lepkie złogi w nieaktywnych obszarach naczynia. Z punktu widzenia utrzymania ruchu i standardów jakości, wadliwa konstrukcja oznacza również ogromne wyzwania higieniczne. Utrudnione mycie w zautomatyzowanych układach CIP wynika wprost z powstawania rozległych stref cienia za niefortunnie zaprojektowanymi elementami mocującymi. Zalegające resztki blokują swobodny dostęp chemii myjącej do powierzchni stali nierdzewnej, tworząc ogniska kontaminacji mikrobiologicznej.
Wybór odpowiedniego systemu homogenizacji wymaga spojrzenia na instalację z szerszej perspektywy. Punktem wyjścia przy każdym projekcie pozostaje precyzyjne zdefiniowanie zachowania płynu w ruchu oraz nadrzędnego celu procesu technologicznego. Zrozumienie, czy produkt wymaga delikatnego unoszenia z dna, czy agresywnego ścinania, pozwala na dobór właściwej geometrii wirnika, kształtu dna i układu przegród. Dopiero tak zdefiniowane środowisko pracy stanowi bezpieczną podstawę do wyliczenia zapotrzebowania na moc i określenia parametrów zasilania, chroniąc całą linię przed kosztownymi przestojami.
Kategorie artykułów
Polecane artykuły
Jak baza zapachowa i opakowanie decydują, czy marka udźwignie kilka formatów produktu

Bezwykopowe metody udrażniania kanalizacji - jakie są dostępne w Łodzi?

Czy naprawa turbosprężarek w Oleśnicy obejmuje również usługi doradcze dla klientów?
